


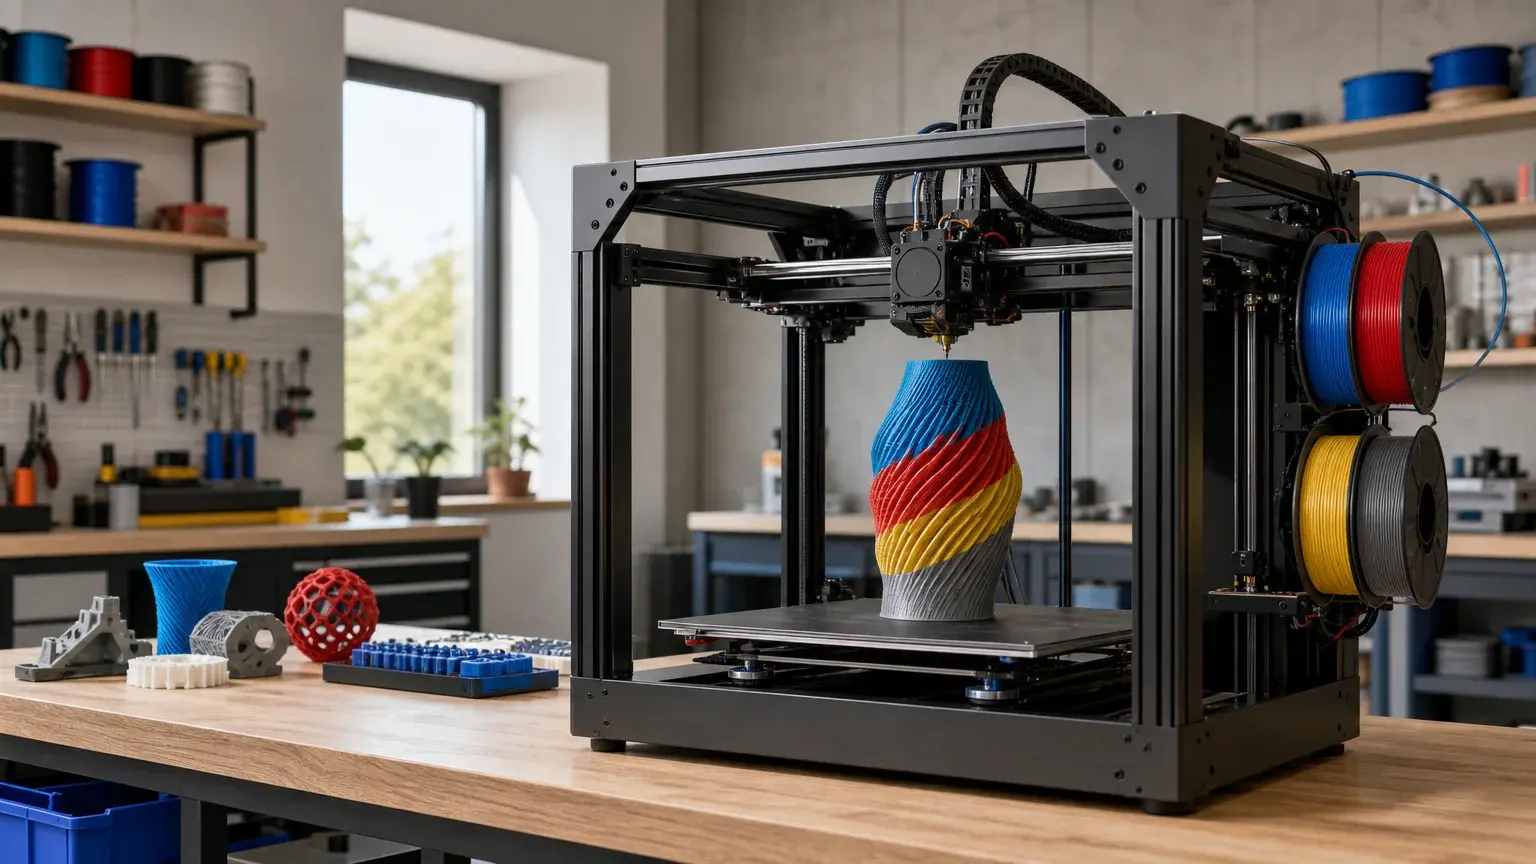
Impression 3D multicolore Prusa XL : guide complet en 2026
Résumé : L’impression 3D multicolore avec la Prusa XL repose sur un changeur d’outils pouvant accueillir jusqu’à cinq têtes indépendantes. Cette architecture facilite les changements de couleurs, limite les purges et permet aussi d’associer plusieurs matériaux. Vous devez toutefois préparer soigneusement vos fichiers, choisir les bons filaments et tenir compte du volume ainsi que de l’encombrement de la machine.
Pourquoi limiter vos impressions à une seule couleur lorsque vous pouvez produire une pièce détaillée, fonctionnelle et visuellement aboutie en une seule session ? Pour réussir une impression 3D multicolore Prusa XL, vous profitez d’une machine grand format équipée d’un système multi-outil. Pour mieux situer cette solution face à d’autres machines, vous pouvez consulter notre comparatif Snapmaker U1 et Prusa XL.
La Prusa XL se distingue surtout par son approche technique. Chaque tête d’impression possède sa propre buse et son propre chemin de filament. Vous pouvez ainsi charger plusieurs couleurs, mais aussi combiner des matériaux adaptés au modèle, aux supports ou aux contraintes mécaniques. En 2026, cette possibilité intéresse autant les ateliers français que les professionnels du prototypage, les écoles et les créateurs.
Que permet réellement l’impression multicolore avec la Prusa XL ?
Imaginez une figurine imprimée avec plusieurs teintes, un prototype avec une coque rigide et un joint flexible, ou un gabarit comportant des repères très visibles. La Prusa XL peut réaliser ces éléments dans une même tâche, sans vous obliger à assembler plusieurs pièces imprimées séparément.
La version équipée de plusieurs outils peut gérer jusqu’à cinq filaments chargés simultanément. Chaque couleur peut rester associée à une tête dédiée. Le système évite donc de faire passer successivement plusieurs filaments dans une même buse, comme le font les solutions à changement de filament unique.
Cette différence devient importante lorsque votre modèle change souvent de couleur. Avec une buse unique, chaque transition impose généralement une rétraction, un rechargement et une purge. Vous devez parfois utiliser une tour d’amorçage pour stabiliser l’extrusion. Avec la XL, le changement s’effectue en stationnant une tête, puis en récupérant celle qui correspond à la couleur suivante.
Vous obtenez ainsi plusieurs bénéfices concrets :
des changements de couleurs automatisés dans une même couche ;
une séparation nette entre les filaments chargés ;
moins de manipulations manuelles pendant l’impression ;
la possibilité d’utiliser des buses de diamètres différents ;
une meilleure séparation entre matériaux rigides, flexibles et solubles.
Cette architecture ne transforme pas la XL en imprimante à mélange de couleurs. Elle produit des zones distinctes selon les informations contenues dans le fichier G-code. Pour créer des dégradés, vous devez donc prévoir une géométrie adaptée, utiliser un filament spécial ou post-traiter la pièce.
Comment fonctionne le changeur d’outils multicolore ?
Le fonctionnement devient plus clair si vous suivez le parcours d’une couche. Le slicer attribue une couleur à chaque zone. La machine sélectionne ensuite la tête correspondante, l’extrait de son emplacement et reprend l’impression à la position prévue.
Le changeur d’outils constitue le cœur du dispositif. Contrairement à un simple sélecteur de filament, il déplace une tête complète. Celle-ci comprend son extrudeur, son élément chauffant et sa buse. La couleur reste donc prête à être utilisée, sans devoir pousser un nouveau filament sur toute la longueur du chemin d’extrusion.
Cette méthode réduit les opérations de purge, mais elle ne supprime pas toute perte de matière. La machine peut encore effectuer une amorce, nettoyer une buse ou produire des résidus lors de certaines transitions. Il faut donc distinguer une réduction des déchets d’une impression totalement sans déchet.
Une étude publiée en 2024 sur l’optimisation des changements d’outils montre d’ailleurs que l’organisation du parcours peut réduire la consommation de matière, le temps et l’énergie. Elle concerne une méthode logicielle applicable à l’impression multi-couleurs, et ne mesure pas directement chaque configuration de la Prusa XL. Vous devez donc considérer cette donnée comme une piste d’optimisation, non comme une promesse universelle.
Dans PrusaSlicer, vous préparez les couleurs à partir d’un modèle composé d’un ou plusieurs volumes. Vous pouvez attribuer une tête à chaque objet, peindre certaines surfaces ou utiliser plusieurs corps dans un même fichier. La prévisualisation permet ensuite de vérifier l’ordre des couleurs, les transitions et les éventuelles zones oubliées.
Pour comprendre les principes de cette technique avant de paramétrer votre machine, vous pouvez également consulter notre guide pour comprendre l’impression 3D multicolore.
Quels réglages choisir pour les couleurs et les matériaux ?
Un modèle coloré réussi dépend rarement de la seule imprimante. Le profil de tranchage, la géométrie, la température et l’état du filament jouent un rôle déterminant. Vous devez donc traiter la couleur comme un paramètre de fabrication, pas uniquement comme un choix esthétique.
Commencez par identifier la fonction de chaque matériau. Le PLA convient souvent aux figurines, aux maquettes, aux objets décoratifs et aux prototypes visuels. Le PETG apporte davantage de résistance aux chocs et à l’humidité. Le TPU s’adresse aux zones flexibles, tandis que le PVA peut servir de support soluble dans certaines configurations.
Le mélange de matériaux exige toutefois de la prudence. Les températures de buse, les températures de plateau et les conditions d’adhérence peuvent différer. Deux filaments compatibles avec la machine ne sont pas nécessairement compatibles entre eux dans une même pièce.
La XL facilite cette séparation grâce à ses têtes indépendantes. Vous pouvez attribuer une buse à chaque matériau et limiter les contaminations croisées. Pour un modèle coloré avec des surplombs complexes, vous pouvez imprimer les volumes en PLA et réserver un matériau de support à une autre tête.
Les supports solubles ne sont cependant pas toujours la meilleure solution. Leur coût peut être élevé, leur conservation demande un stockage sec et leur dissolution prend du temps. Dans certains cas, un support détachable en PETG ou dans un autre filament adapté apporte un meilleur compromis.
L’ADEME rappelle que la fabrication additive peut réduire certains déchets liés à des procédés traditionnels dans des applications précises. Cette observation ne signifie pas que chaque impression 3D est automatiquement plus écologique. Les purges, les supports, les essais et la consommation électrique doivent être intégrés dans votre bilan.
Pour améliorer le résultat, contrôlez notamment les éléments suivants :
le séchage et le stockage de chaque bobine ;
la température propre à chaque filament ;
la hauteur de couche selon le niveau de détail attendu ;
la largeur d’extrusion et le nombre de périmètres ;
la séquence des couleurs dans le slicer ;
la compatibilité des matériaux de support avec le modèle.
Un filament sec produit une extrusion plus régulière. Il limite aussi les bulles, les variations de débit et les défauts visibles sur les zones colorées. Cette précaution devient essentielle pour les grandes pièces, dont les surfaces rendent chaque irrégularité plus perceptible.
Quels modèles imprimer en multicolore avec la Prusa XL ?
Une pièce de grande taille révèle tout l’intérêt du volume d’impression de 360 × 360 × 360 mm. Vous pouvez produire des éléments qui nécessiteraient autrement un découpage, un collage ou une reprise de peinture.
Les applications les plus pertinentes sont variées. Vous pouvez imprimer des maquettes architecturales avec des zones identifiées par couleur, des prototypes avec des matériaux différenciés ou des pièces techniques avec des repères intégrés.
Figurines et objets décoratifs : les couleurs structurent directement le modèle et réduisent les opérations de peinture.
Prototypes fonctionnels : plusieurs matériaux peuvent représenter une coque, un joint ou une zone de préhension.
Gabarits d’assemblage : les couleurs facilitent l’identification des étapes et des points de contrôle.
Cosplay et accessoires : le grand plateau accepte des éléments imposants ou plusieurs pièces en une seule session.
Maquettes pédagogiques : les contrastes visuels rendent les structures plus faciles à comprendre.
Petites séries : les couleurs peuvent distinguer des variantes sans changer toute la conception.
La couleur peut aussi avoir une fonction pratique. Un atelier peut employer le rouge pour signaler une zone mobile, le bleu pour identifier une pièce de référence et le jaune pour attirer l’attention sur un risque. Cette logique améliore la lecture du produit final.
En août 2026, la gamme XL a fait l’objet d’évolutions matérielles et logicielles destinées à améliorer l’expérience d’utilisation, la qualité et la vitesse d’impression, selon une mise à jour 2026. Vérifiez toutefois la configuration exacte proposée au moment de votre achat, notamment le nombre de têtes et la présence éventuelle d’une enceinte.
Lorsque la pièce doit rester discrète ou purement fonctionnelle, cinq couleurs ne sont pas forcément nécessaires. Une configuration à une ou deux têtes peut suffire. Elle vous permet de commencer avec un investissement plus mesuré, puis d’ajouter des outils lorsque vos projets deviennent plus complexes.
Quelles sont les limites avant de choisir cette solution ?
Le premier point à examiner concerne l’espace disponible. La machine est volumineuse et son installation demande une surface stable, dégagée et suffisamment profonde. Vous devez aussi prévoir l’accès aux bobines, aux têtes stationnées et aux éléments de maintenance.
Le second point concerne le budget global. Le prix ne se limite pas à l’imprimante. Vous devez intégrer les têtes supplémentaires, les plaques d’impression, les bobines, le séchage des filaments, les buses spécialisées et, si nécessaire, une enceinte.
La configuration multi-outil apporte une grande flexibilité, mais elle augmente aussi le nombre de composants à surveiller. Chaque tête possède sa buse, son extrudeur et ses éléments de chauffe. Une maintenance régulière reste indispensable pour préserver la qualité et éviter les défauts de première couche.
La calibration automatique simplifie le démarrage, mais elle ne corrige pas une mauvaise préparation. Une plaque sale, un filament humide ou un profil mal adapté peuvent toujours provoquer un décollement ou une sous-extrusion.
Vous devez également distinguer la couleur du matériau. Deux bobines de PLA peuvent présenter des comportements différents selon leur formulation, leur pigmentation et leur fabricant. Le rendu visuel dépend aussi de la hauteur de couche, de l’éclairage et de l’orientation du modèle.
Une recherche publiée en mars 2026 étudie l’optimisation de l’affectation des bobines dans les systèmes d’impression additive à la demande. Elle souligne l’intérêt d’une gestion précise des restes de filament lorsque les capacités de chargement sont limitées. Pour un atelier, cette logique aide à planifier les bobines partielles et à réduire les changements inutiles, même si elle ne remplace pas un bon profil d’impression.
Avant de commander, posez-vous ces questions :
Ai-je besoin de plusieurs couleurs dans une même couche ?
Dois-je associer des matériaux rigides, flexibles ou solubles ?
Le volume de 360 × 360 × 360 mm correspond-il à mes pièces ?
Ai-je une surface adaptée à l’encombrement de la machine ?
Est-ce que je souhaite faire évoluer la configuration progressivement ?
Si vous hésitez encore entre plusieurs technologies, notre contenu consacré à la manière de choisir une imprimante 3D multicolore peut vous aider à comparer les architectures, les usages et les contraintes.
Pour un projet ponctuel, vous n’avez pas forcément besoin d’acheter une machine. Vous pouvez aussi nous transmettre votre besoin afin d’évaluer une réalisation adaptée. Notre service d’impression à la demande peut partir d’un fichier STL, d’un dessin ou d’une idée.
Comment préparer votre première impression multicolore ?
Commencez par un modèle simple, avec des zones de couleurs suffisamment épaisses. Un logo en relief, une plaque signalétique ou une petite figurine comportant quelques volumes distincts facilite la prise en main.
Attribuez ensuite chaque couleur à une tête dans PrusaSlicer. Vérifiez la prévisualisation couche par couche. Portez une attention particulière aux surfaces fines, aux textes et aux zones où deux couleurs se touchent.
Préparez vos bobines avant le lancement. Étiquetez-les, contrôlez leur diamètre et placez-les dans un environnement sec. Un essai court vous permet de vérifier l’adhérence, la lisibilité des couleurs et la qualité des changements d’outils.
Pour les pièces volumineuses, prévoyez une surveillance au début de l’impression. Vérifiez la première couche, l’accroche des supports et la stabilité des premières transitions. Une erreur détectée rapidement évite de consommer plusieurs heures de filament.
Enfin, conservez le profil utilisé lorsque le résultat vous convient. Notez les températures, la hauteur de couche, les matériaux et l’ordre des couleurs. Cette méthode vous aide à reproduire une série identique et à gagner du temps sur vos prochaines impressions.
Ce qu’il faut retenir pour votre projet
La Prusa XL multicolore s’adresse aux utilisateurs qui recherchent une grande liberté entre couleurs, matériaux et dimensions. Son changeur d’outils réduit les manipulations et les purges associées aux systèmes à buse unique, sans supprimer les besoins de préparation, de séchage et de maintenance. Pour obtenir un résultat régulier, commencez par un modèle simple, validez vos profils et adaptez la configuration au véritable usage de vos pièces.
Passez à l'action avec LV3D
Vous souhaitez imprimer des objets colorés, des prototypes, des pièces techniques ou des maquettes sans choisir seul chaque élément de votre configuration ? Nous pouvons vous aider à rapprocher votre projet de la technologie, du filament et du niveau d’équipement adaptés.

Avec notre catalogue, nos conseils et notre accompagnement, vous pouvez comparer les solutions disponibles en France, préparer votre achat et faire évoluer votre pratique. Consultez notre sélection d’imprimantes 3D Prusa pour identifier la configuration correspondant à vos besoins.
Questions fréquentes
La Prusa XL peut-elle imprimer cinq couleurs dans une même couche ?
Oui, une configuration équipée de cinq têtes peut attribuer une couleur différente à chaque outil. Le nombre réel de couleurs dépend toutefois des filaments chargés et du modèle préparé dans le slicer.
La Prusa XL produit-elle des dégradés de couleurs ?
Elle imprime principalement des zones de couleurs distinctes. Pour obtenir un dégradé, vous devez utiliser une géométrie spécifique, un filament particulier ou appliquer une finition après impression.
La configuration multicolore crée-t-elle beaucoup de déchets ?
Le changeur d’outils limite les purges liées aux changements de filament, car chaque tête conserve sa propre buse. Des amorces, des nettoyages, des supports et des essais peuvent néanmoins produire des résidus.
Quels matériaux pouvez-vous associer dans une impression ?
Vous pouvez associer plusieurs matériaux compatibles avec les températures et les conditions d’adhérence du projet. Le PLA, le PETG, le TPU ou certains matériaux de support peuvent être envisagés selon la géométrie et le profil utilisé.
Que faire si vous ne maîtrisez pas encore la modélisation ou les réglages ?
Vous pouvez commencer par un modèle existant et progresser avec un accompagnement adapté. Chez LV3D, notre service de conseil, de formation et d’impression à la demande peut vous aider selon votre niveau et votre projet.

Commentaires