


Comment imprimer du filament TPU : réglages et conseils
Résumé : Pour imprimer du filament TPU avec régularité, commencez par le profil du fabricant, puis adaptez vitesse et rétraction à votre machine. Un extrudeur à entraînement direct facilite le guidage, tandis que la température du plateau, l’adhérence et le séchage dépendent du filament, de sa dureté Shore et de son état.
Votre filament souple se plie dans l’extrudeur, ou la pièce sort avec des fils et des manques de matière ? Pour imprimer du filament TPU, il faut surtout maîtriser son chemin jusqu’à la buse et éviter de lui appliquer trop vite des réglages conçus pour un filament rigide. La méthode pour imprimer du filament TPU flexible commence par un profil adapté, puis se règle par petites étapes.
Le TPU regroupe des filaments de souplesse différente : une dureté Shore plus basse correspond généralement à une matière plus flexible, mais aussi plus délicate à guider. La machine, la surface du plateau et la formulation de la bobine influencent également le résultat. Pour un usage en France, vérifiez d’abord la fiche technique du filament choisi plutôt que de chercher une température ou une vitesse universelles.
Choisissez le TPU et vérifiez son chemin d’extrusion
Avant de lancer l’impression, identifiez la dureté Shore et les consignes du fabricant. Un TPU plus ferme est souvent plus facile à acheminer qu’un grade très souple. Un extrudeur à entraînement direct est généralement plus tolérant, car le filament parcourt une distance plus courte entre les engrenages et la buse. Un système Bowden peut convenir à certains filaments et certaines machines, mais le long trajet augmente le risque de flambage ou de blocage, surtout avec un TPU très souple.
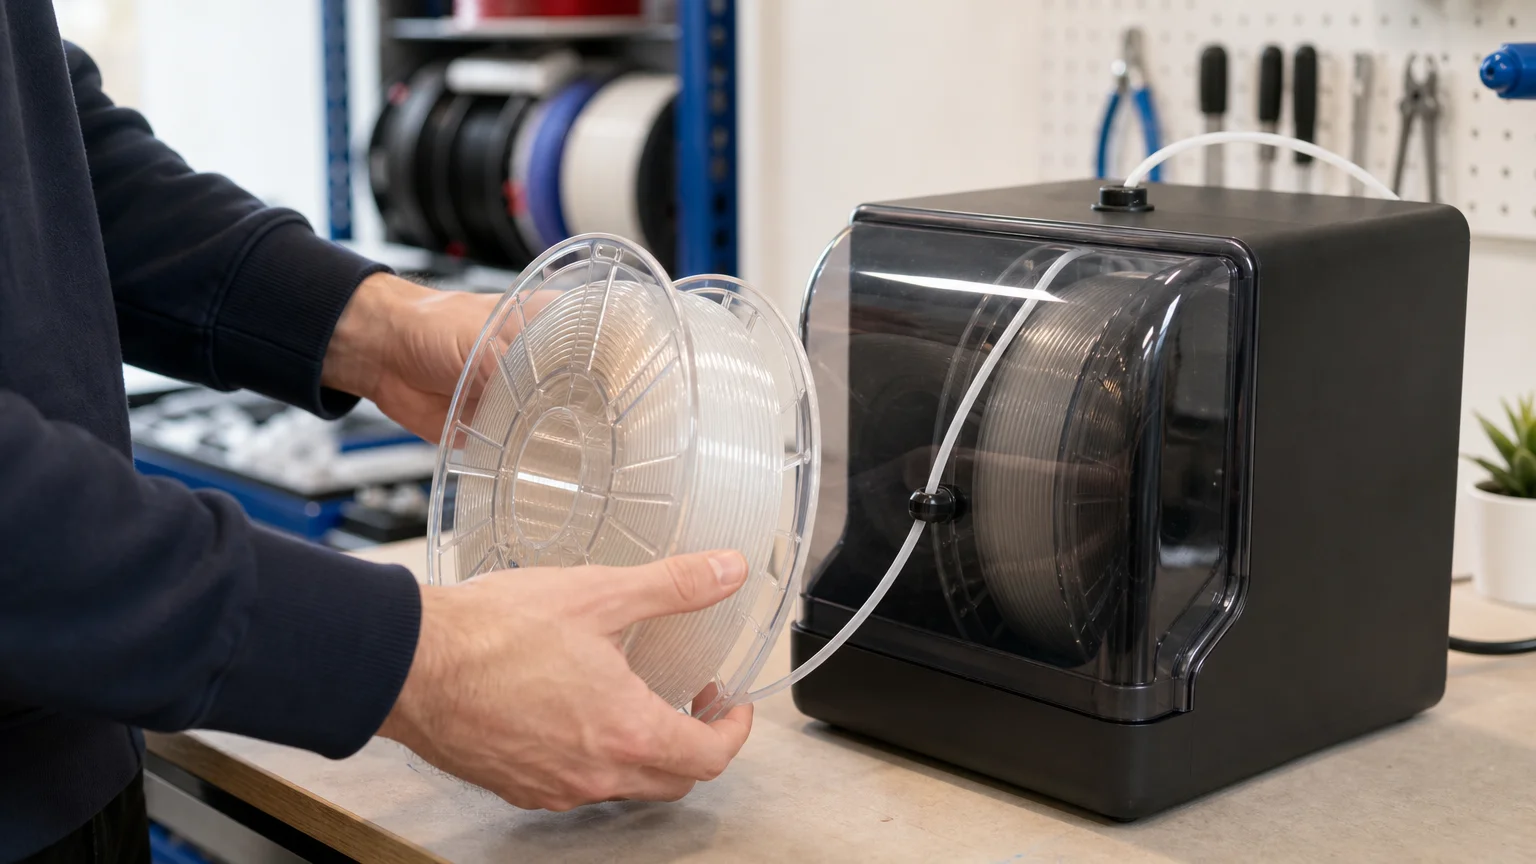
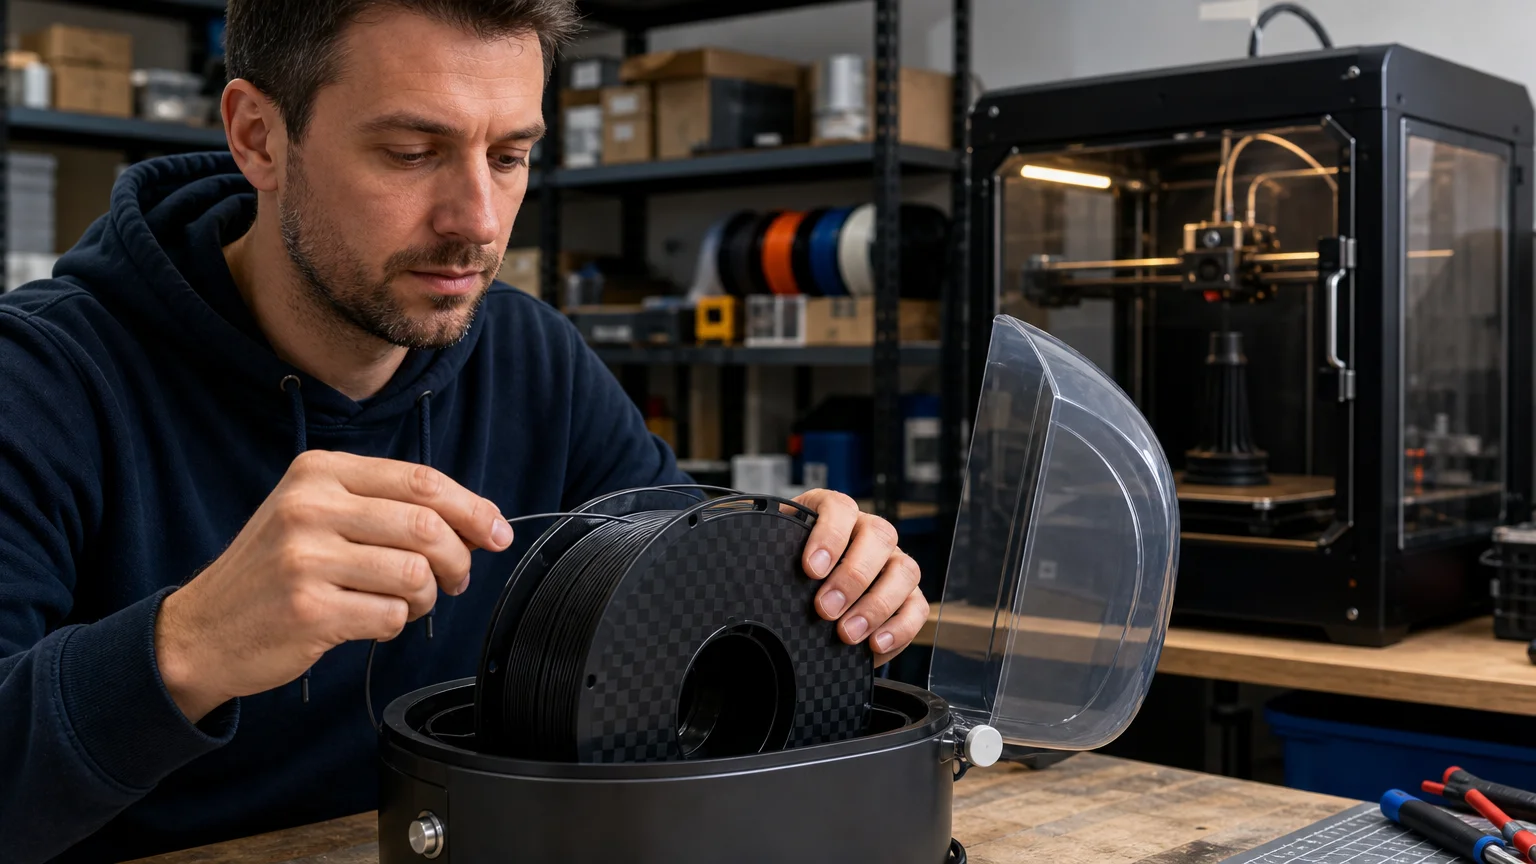
Contrôlez aussi que la bobine se déroule librement et que le chemin d’alimentation ne comporte pas de jeu où le filament pourrait se déformer. Une buse de 0,4 mm peut servir de point de départ si la fiche de la bobine ne recommande pas autre chose. Si vous utilisez une Bambu Lab, consultez notre ressource pour imprimer du TPU avec une Bambu Lab et tenez compte du profil correspondant à votre machine et à votre filament.
Réglez prudemment la température et la vitesse
Pour un premier essai, partez du profil fourni pour la bobine. À défaut, des sources fabricant donnent des repères, pas une recette universelle : UltiMaker recommande notamment une vitesse réduite et une température à ajuster selon le TPU. Son guide publié en 2025 propose une plage indicative de 220 à 240 °C pour la buse et de 20 à 30 mm/s pour la vitesse. Consultez ces recommandations d’UltiMaker comme point de comparaison, puis adaptez-les à votre matériel.
Réglage | Point de départ | À surveiller |
|---|---|---|
Température de buse | Suivre le profil fabricant ; ajuster progressivement | Une extrusion irrégulière ou des fils persistants |
Vitesse | Commencer lentement | La régularité du flux et la précision des détails |
Rétraction | La réduire par rapport à un profil rigide | Les fils, mais aussi le risque de déformer le filament |
Ventilation | Commencer avec un refroidissement modéré | L’aspect des surplombs et l’adhésion entre couches |
Ne modifiez qu’un paramètre à la fois, puis imprimez une petite pièce de test. Une température trop basse peut nuire à la continuité de l’extrusion ; une température trop élevée peut augmenter le suintement. Gardez le profil constructeur comme référence et notez chaque changement dans votre trancheur. Le réglage de la rétraction demande la même prudence : une rétraction excessive peut tirer ou comprimer le fil souple dans le mécanisme d’entraînement.
Gérez le plateau, l’humidité et les défauts séparément
Le plateau n’a pas une température unique valable pour tous les TPU. Certains profils préconisent une surface chauffée, tandis que d’autres filaments adhèrent suffisamment à température ambiante. Pour son Prusament TPU 95A, la fiche consultée en 2026 indique une buse à 220–240 °C et un plateau à 55–75 °C ; elle précise aussi que le séchage n’est généralement nécessaire qu’en cas de stockage inadéquat. Ces valeurs concernent cette référence, pas tous les TPU. La fiche Prusa pour TPU 95A illustre pourquoi la notice de votre bobine doit primer.
Une forte adhérence peut rendre le retrait difficile ou endommager certaines surfaces. Nettoyez le plateau, testez d’abord une petite impression et laissez la pièce refroidir avant de la retirer. Si le fabricant de votre surface le recommande, une couche de séparation adaptée peut aider à éviter une adhérence excessive. Pour mieux comprendre les différentes matières et leurs contraintes, vous pouvez aussi consulter notre page sur les filaments flexibles pour imprimante 3D.
Des bulles, des crépitements ou une surface granuleuse peuvent signaler un filament humide, mais vérifiez aussi la buse et le chemin d’extrusion. Si la bobine a été exposée à l’humidité, séchez-la uniquement selon les instructions de son fabricant, car température et durée varient selon la formulation. Dans son guide publié le 11 mars 2026, Overture recommande, pour un bourrage de son TPU, de réduire la vitesse à 20 mm/s et la rétraction à 0,5 mm, puis d’ajuster la température. Ce sont des indications liées à ce guide, et non des réglages à copier automatiquement sur chaque machine ; consultez le guide technique d’Overture avec cette limite en tête.
Si vous rencontrez un défaut, reliez-le à une cause possible avant d’intervenir : des fils peuvent venir d’une bobine humide ou d’une température trop élevée ; une sous-extrusion peut être liée à une vitesse trop importante ou à un filament qui se plie. Notre expertise porte sur les matériaux et les réglages d’impression, et nous accompagnons les utilisateurs depuis 2015. Nos formations, certifiées Qualiopi, couvrent notamment les réglages, les matériaux et la résolution des problèmes, avec un financement CPF possible lorsque les conditions applicables sont réunies.
À retenir pour réussir une impression TPU
La réussite dépend d’un ensemble de réglages liés : dureté du filament, guidage dans l’extrudeur, vitesse, température, rétraction et adhérence au plateau. Commencez avec le profil propre à la bobine, imprimez un petit test et ne changez qu’un réglage à la fois. Si le filament semble humide, suivez les consignes de séchage de son fabricant avant de reprendre les essais.
Choisir un filament adapté à votre projet
Une pièce souple ne se choisit pas uniquement selon son apparence : la flexibilité recherchée, la machine et le profil disponible comptent aussi. En cas de doute, vérifiez les recommandations de la bobine et les capacités de votre imprimante avant de lancer une pièce fonctionnelle.

Chez LV3D, nous proposons des filaments et un accompagnement autour des matériaux et des réglages d’impression 3D. Pour examiner une option destinée aux projets flexibles, consultez notre filament TPU flexible pour imprimante 3D, puis confirmez les paramètres conseillés pour votre machine et votre usage.
Questions fréquemment posées
Quelle température choisir pour imprimer du TPU ?
Commencez par la plage indiquée sur la bobine ou par le profil du fabricant. Ajustez ensuite progressivement, car le réglage dépend de la formulation, de la dureté Shore et de la machine.
Un extrudeur Bowden peut-il imprimer du TPU ?
Cela peut fonctionner avec certains filaments et certains systèmes, mais le chemin plus long rend le guidage moins tolérant. Un entraînement direct facilite généralement l’alimentation, surtout avec les TPU très souples.
Faut-il toujours sécher une bobine de TPU ?
Non, cela dépend du stockage et des consignes du fabricant. Des crépitements, des bulles ou une extrusion irrégulière peuvent justifier de vérifier l’humidité et de suivre les instructions de séchage propres à la bobine.
Comment éviter que le TPU se bloque dans l’extrudeur ?
Réduisez la vitesse, vérifiez que le filament est guidé sans espace où il pourrait se plier, puis limitez la rétraction. Modifiez un seul paramètre à la fois pour identifier la cause.
Comment LV3D peut-il aider à régler une impression flexible ?
Nous proposons des filaments et des formations qui abordent les matériaux, les réglages et la résolution des problèmes d’impression. Vous pouvez vous appuyer sur cet accompagnement pour mieux adapter les paramètres à votre projet et à votre équipement.
Commentaires