


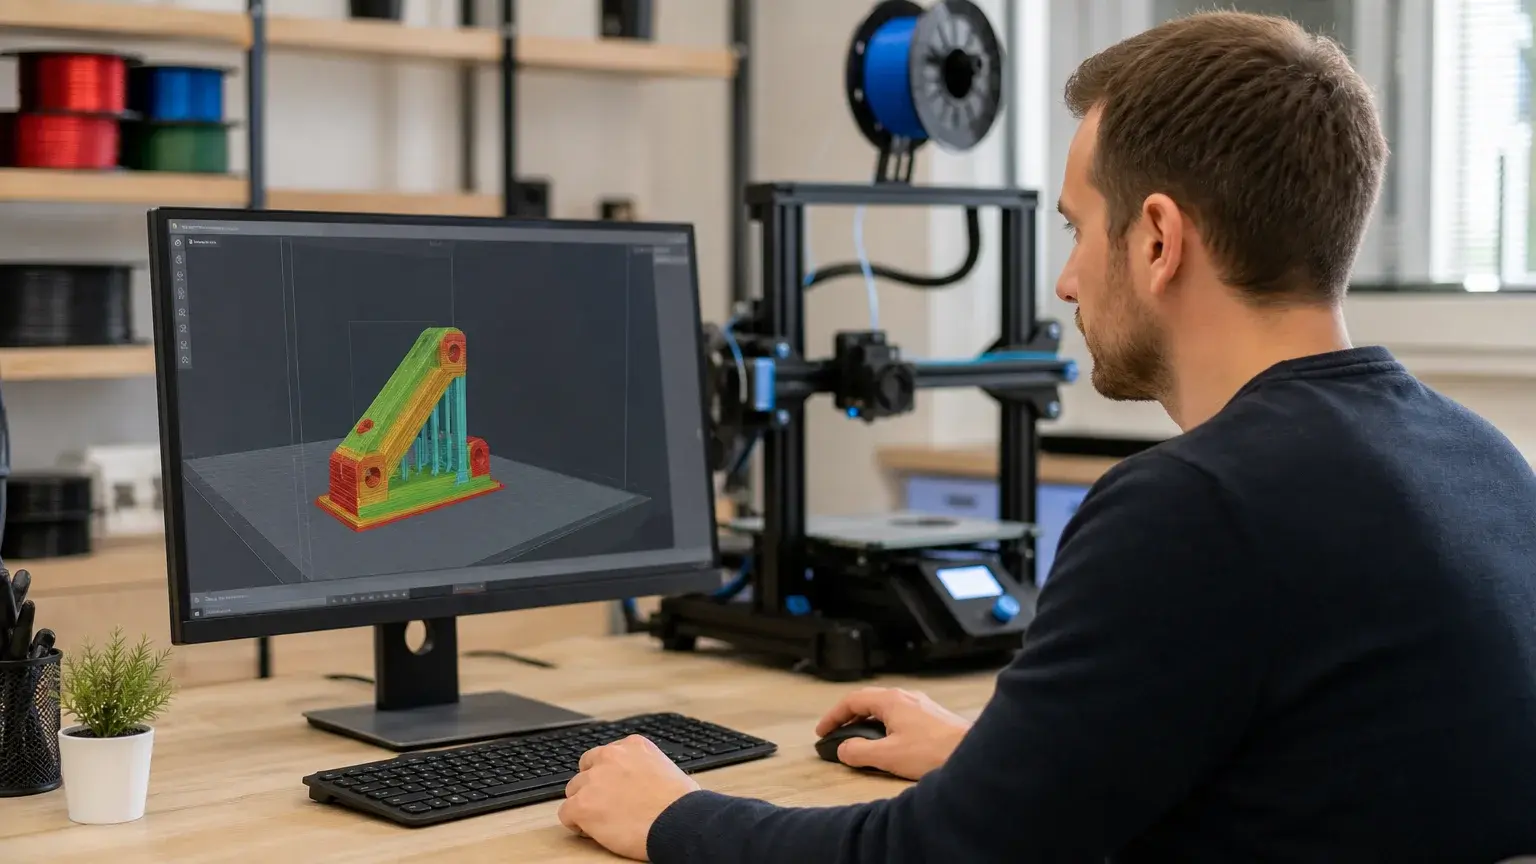
Réglages de tranchage en impression 3D : guide pratique
Résumé : Les bons réglages de tranchage transforment un modèle numérique en impression 3D fiable. Commencez par la hauteur de couche, la température, la vitesse, le remplissage et l’adhérence, puis ajustez la rétraction, les supports et le refroidissement selon votre machine, votre filament et l’usage de la pièce.
Pourquoi une même imprimante 3D peut-elle produire une pièce nette un jour, puis un objet fragile ou déformé le lendemain ? La réponse se trouve souvent dans le slicer, et non dans la machine elle-même. Les réglages de tranchage pour l’impression 3D déterminent la manière dont chaque couche sera déposée, refroidie et reliée à la suivante. Pour partir sur une base claire, vous pouvez consulter notre guide sur les paramètres de tranchage pour imprimante 3D.
Un bon profil ne repose toutefois pas sur une valeur universelle. Il dépend de la technologie utilisée, du diamètre de la buse, du matériau, de la géométrie de la pièce et de l’objectif recherché. En France, les profils préconfigurés facilitent le démarrage, mais une méthode de calibration reste nécessaire pour obtenir des résultats réguliers.
Par où commencer pour régler votre trancheur 3D ?
Le slicer convertit votre fichier STL, OBJ ou 3MF en instructions que l’imprimante peut exécuter. Il calcule les couches, les périmètres, le remplissage, les déplacements, la température et les supports. Le fichier obtenu est généralement un G-code pour une imprimante FDM. La documentation PrusaSlicer rappelle notamment le rôle des couches, des périmètres, du remplissage et des supports dans ce calcul.
Avant de modifier les réglages, sélectionnez le profil exact de votre imprimante et de votre matériau. Vérifiez également le diamètre de la buse, la taille du plateau et les limites de la machine. Une erreur dans ces informations peut déplacer la pièce, réduire la surface imprimable ou produire un G-code incompatible.
Les profils par défaut constituent un point de départ utile. Ils ne remplacent pas une vérification de la première couche ni un essai sur une petite pièce. Pour progresser efficacement, modifiez un seul paramètre à la fois et notez le résultat obtenu. Cette méthode vous permet d’identifier la cause d’un défaut au lieu d’accumuler des corrections contradictoires.
Quelle hauteur de couche choisir selon votre objectif ?
La hauteur de couche influence directement le niveau de détail et la durée d’impression. Une couche fine suit plus précisément les surfaces inclinées et les petits reliefs. Elle augmente toutefois le nombre de passages nécessaires pour construire la même hauteur.
Pour une pièce courante en FDM, 0,2 mm constitue un point de départ équilibré avec une buse de 0,4 mm. Vous pouvez descendre vers 0,12 mm pour une figurine ou une surface détaillée. À l’inverse, une hauteur de 0,28 à 0,3 mm convient davantage à un prototype rapide ou à une pièce dont l’apparence compte moins.
La hauteur de couche doit rester cohérente avec le diamètre de la buse. Une couche trop épaisse peut réduire la qualité des parois et des surplombs. Une couche trop fine allonge fortement l’impression sans apporter nécessairement un gain visible sur une géométrie simple.
Vous devez aussi régler les couches supérieures et inférieures. Une pièce présentant un dessus trop mince peut laisser apparaître le remplissage. Augmenter le nombre de couches pleines améliore la fermeture de la surface, mais consomme davantage de filament et de temps.
Comment ajuster la température et la première couche ?
La température de buse contrôle la fluidité du filament et la liaison entre les couches. Une valeur trop basse peut provoquer une sous-extrusion, des parois incomplètes ou une mauvaise adhérence inter-couches. Une valeur trop élevée favorise les bavures, le filage et la perte de détails.
Commencez toujours par la plage indiquée par le fabricant du filament. Le PLA, le PETG, l’ABS et les matériaux techniques ne réagissent pas de la même manière. Les paramètres doivent également correspondre à la machine sélectionnée, au système d’extrusion et à la vitesse visée. Les recommandations de l’assistance Stratasys montrent que les réglages FDM dépendent à la fois de l’imprimante, du matériau et de la hauteur de tranchage.
Une tour de température vous aide à comparer plusieurs valeurs sur un seul modèle. Observez la netteté des ponts, la présence de fils, la régularité des parois et la solidité entre les couches. Retenez la température qui offre le meilleur compromis, plutôt que celle qui donne uniquement la surface la plus brillante.
La première couche mérite un réglage séparé. Réduisez sa vitesse, augmentez légèrement sa largeur de ligne si nécessaire et vérifiez le nivellement du plateau. Le filament doit s’écraser suffisamment pour former une surface continue, sans être tellement comprimé qu’il empêche l’écoulement.
La température du plateau dépend aussi du matériau et de la surface utilisée. Si les coins se soulèvent, contrôlez d’abord la propreté du plateau, la distance entre la buse et la surface, puis la température. Un brim peut augmenter la surface de contact pour les pièces étroites ou hautes.
Quelle vitesse utiliser pour préserver la qualité ?
La vitesse d’impression ne doit pas être considérée comme une valeur unique. Les périmètres extérieurs, les parois internes, le remplissage, les supports et la première couche peuvent recevoir des vitesses différentes.
Réduisez la vitesse des parois extérieures lorsque vous recherchez une meilleure finition ou une précision dimensionnelle plus régulière. Le remplissage interne peut généralement avancer plus vite, car ses défauts sont moins visibles. La première couche doit rester lente afin de laisser au filament le temps de s’étaler et d’adhérer correctement.
Une vitesse élevée impose également un débit volumétrique important. Si la buse ne peut pas faire fondre suffisamment de matière, vous risquez une sous-extrusion malgré une température correcte. Dans ce cas, réduisez la vitesse ou augmentez progressivement la température, sans dépasser les recommandations du matériau.
La vitesse de déplacement, appelée travel, concerne les mouvements sans extrusion. Elle peut être supérieure à la vitesse d’impression, mais des accélérations excessives provoquent des vibrations, du ghosting ou des décalages de couche. Ajustez-la en fonction de la rigidité du châssis, des courroies et des capacités réelles de votre imprimante.
Si votre machine utilise un firmware avancé ou une compensation des résonances, elle peut supporter des accélérations plus élevées. Cela ne signifie pas que chaque modèle doit être imprimé à la vitesse maximale annoncée. La géométrie, le filament et la taille de la pièce restent déterminants.
Comment régler le remplissage, les parois et les supports ?
Le taux de remplissage influence la masse, la rigidité et le temps d’impression. Une figurine décorative n’a pas les mêmes besoins qu’un support mécanique. Augmenter le pourcentage ne suffit pas toujours à renforcer une pièce, car l’orientation des parois et des couches joue également un rôle important.
Pour une pièce décorative, un remplissage faible peut suffire. Pour un objet courant, choisissez un niveau intermédiaire et vérifiez la résistance sur un échantillon. Pour une pièce soumise à des efforts, augmentez d’abord le nombre de périmètres et l’épaisseur des surfaces avant de remplir entièrement l’intérieur.
Le motif de remplissage modifie la manière dont les forces se répartissent. Les motifs simples accélèrent le tranchage et l’impression. Les motifs tridimensionnels peuvent améliorer la résistance dans plusieurs directions, mais ils peuvent aussi augmenter le temps de calcul et la consommation de matière.
Les structures de support sont nécessaires lorsque certaines zones ne disposent pas d’une base suffisamment stable. Avant de les activer partout, essayez d’orienter différemment la pièce. Une bonne orientation peut réduire la quantité de support, faciliter le retrait et améliorer l’aspect des surfaces visibles.
Réglez ensuite l’angle de génération, la densité, l’interface et l’écart entre le support et la pièce. Un support trop proche laisse des marques difficiles à supprimer. Un support trop éloigné peut laisser s’affaisser les premières lignes de la zone soutenue.
Les supports arborescents ou organiques conviennent souvent aux surplombs localisés. Les supports classiques restent adaptés aux zones larges ou lourdes. Dans tous les cas, prévisualisez le résultat couche par couche avant de lancer une impression longue.
Quelle méthode de calibration adopter pour des résultats réguliers ?
Les réglages de tranchage fonctionnent comme un ensemble. Une hauteur de couche correcte ne compense pas une buse partiellement bouchée. Une bonne température ne corrige pas un plateau sale. Une rétraction bien réglée ne supprime pas les fils si le filament est humide.
Les travaux universitaires consacrés aux paramètres de tranchage montrent que la hauteur de couche, le diamètre de buse, le débit, la vitesse et les conditions d’impression influencent directement la géométrie obtenue. Cette approche confirme l’intérêt d’une calibration progressive, fondée sur des tests courts et mesurables.
Vérifiez le plateau, le nivellement et la hauteur initiale avant toute calibration avancée.
Imprimez une tour de température pour déterminer la plage adaptée au filament utilisé.
Testez le débit avec un cube ou une paroi simple, puis mesurez l’épaisseur obtenue.
Réglez la rétraction avec une petite pièce comportant plusieurs colonnes ou déplacements.
Contrôlez les dimensions avec un modèle de calibration avant d’imprimer une pièce fonctionnelle.
La rétraction du filament limite le suintement pendant les déplacements. Une distance trop faible laisse des fils entre les zones séparées. Une distance trop importante peut provoquer des bouchages, une usure du filament ou des variations de débit.
Le refroidissement doit également être adapté au matériau. Le PLA supporte généralement un refroidissement important après les premières couches. Le PETG demande davantage de modération pour conserver une bonne liaison. L’ABS et les matériaux sensibles aux variations thermiques nécessitent souvent un environnement plus stable et moins de courant d’air.
Si vous souhaitez structurer votre apprentissage, notre guide du slicer pour imprimante 3D peut vous aider à relier chaque défaut au réglage concerné. Pour un accompagnement plus complet, notre formation en ligne à l’impression 3D aborde la préparation, les réglages et la résolution des problèmes en distanciel.
Comment adapter vos réglages à chaque type de pièce ?
Une pièce décorative privilégie souvent la finesse, la régularité des surfaces et la réduction des marques de support. Vous pouvez utiliser une hauteur de couche plus basse, une vitesse modérée et un remplissage limité. La température doit surtout préserver les détails et réduire le filage.
Une pièce fonctionnelle demande une réflexion différente. L’orientation doit suivre les efforts principaux, les parois doivent être suffisamment épaisses et la première couche doit rester parfaitement stable. Dans ce cas, la résistance dépend souvent davantage des périmètres, de l’orientation et de la liaison entre les couches que du seul taux de remplissage.
Un prototype rapide peut accepter des couches plus épaisses, une vitesse supérieure et une finition moins régulière. Cette approche permet de valider une forme ou un assemblage avant de lancer une version définitive. Vous économisez ainsi du temps et du filament pendant la phase de conception.
Pour une imprimante à résine, ne transposez pas directement les réglages FDM. La hauteur de couche reste importante, mais l’exposition, le levage, les supports et le post-traitement deviennent prioritaires. Utilisez le profil du fabricant de la résine et vérifiez la compatibilité avec votre machine.
Enfin, enregistrez un profil par combinaison imprimante, buse et matériau. Un PLA de deux fabricants différents peut demander une température ou un débit différent. Cette organisation vous évite de repartir de zéro et facilite le diagnostic lorsque les conditions changent.
Retenez l’essentiel pour vos impressions 3D
Les réglages de tranchage pour l’impression 3D doivent être ajustés selon la machine, le matériau et l’usage de la pièce. Commencez par la première couche, la hauteur de couche, la température et la vitesse. Poursuivez avec le débit, la rétraction, le refroidissement, le remplissage et les supports. En avançant par petits tests, vous gagnerez en régularité et réduirez les impressions ratées.
Passez à l'action avec LV3D
Lorsque vos réglages sont maîtrisés, le choix d’une machine adaptée devient essentiel pour progresser. Vous devez pouvoir compter sur une imprimante cohérente avec vos projets, qu’il s’agisse de prototypage, de pièces techniques, de créations personnalisées ou d’apprentissage.

Nous vous accompagnons dans votre projet avec une sélection de machines, de consommables et d’accessoires pour différents usages. Pour comparer les technologies FDM et résine, identifier un équipement adapté à votre niveau et avancer avec des conseils spécialisés en France, consultez nos imprimantes 3D.
Questions fréquentes
Quel réglage faut-il modifier en premier ?
Commencez par la première couche, la hauteur de couche et la température de buse. Ces paramètres conditionnent l’adhérence, la précision et la liaison entre les couches.
Quelle hauteur de couche choisir avec une buse de 0,4 mm ?
Une hauteur de 0,2 mm constitue un point de départ polyvalent pour une imprimante FDM. Descendez pour les détails fins ou augmentez-la pour accélérer un prototype.
Comment éviter les fils entre les parties de la pièce ?
Vérifiez la rétraction, la température et l’humidité du filament. Imprimez un petit test de rétraction et modifiez une seule valeur à la fois.
Faut-il toujours utiliser des supports ?
Non, une orientation adaptée peut supprimer une partie des supports. Utilisez-les lorsque les surplombs ou les ponts ne disposent pas d’un appui suffisant.
Comment apprendre à régler correctement un slicer ?
Appuyez-vous sur des profils fiables, réalisez des tests courts et notez chaque modification. Vous pouvez aussi suivre notre formation à l’impression 3D à distance pour progresser avec une méthode structurée.


Commentaires