


Moulage par injection et impression 3D : usages et limites
Résumé : Oui, l’impression 3D peut intervenir dans le moulage par injection en produisant des inserts ou des canaux de refroidissement complexes. La méthode sert surtout à tester un outillage, à préparer de petites séries ou à améliorer le refroidissement d’un moule métallique. Le matériau, la pression, la température et le nombre de cycles visé déterminent sa pertinence.
Comment tester une pièce injectée sans engager immédiatement la fabrication d’un outillage définitif ? Une voie consiste à produire un insert de moule en fabrication additive, puis à l’intégrer dans un support adapté. Pour renforcer la maîtrise des outils numériques et des procédés, notre formation à l'impression 3D accompagne les personnes qui souhaitent progresser dans la conception et l’impression 3D.
Le moulage par injection avec impression 3D ne désigne pas une seule méthode. Il peut s’agir d’imprimer un moule ou un insert en polymère pour des essais limités, ou de fabriquer un insert métallique dont les canaux internes suivent la forme de la pièce. Ces options n’ont ni les mêmes performances thermiques ni les mêmes limites. Le choix dépend donc du but du projet : valider une géométrie, produire une présérie ou optimiser un outillage de production.
Que désigne le moulage par injection avec impression 3D ?
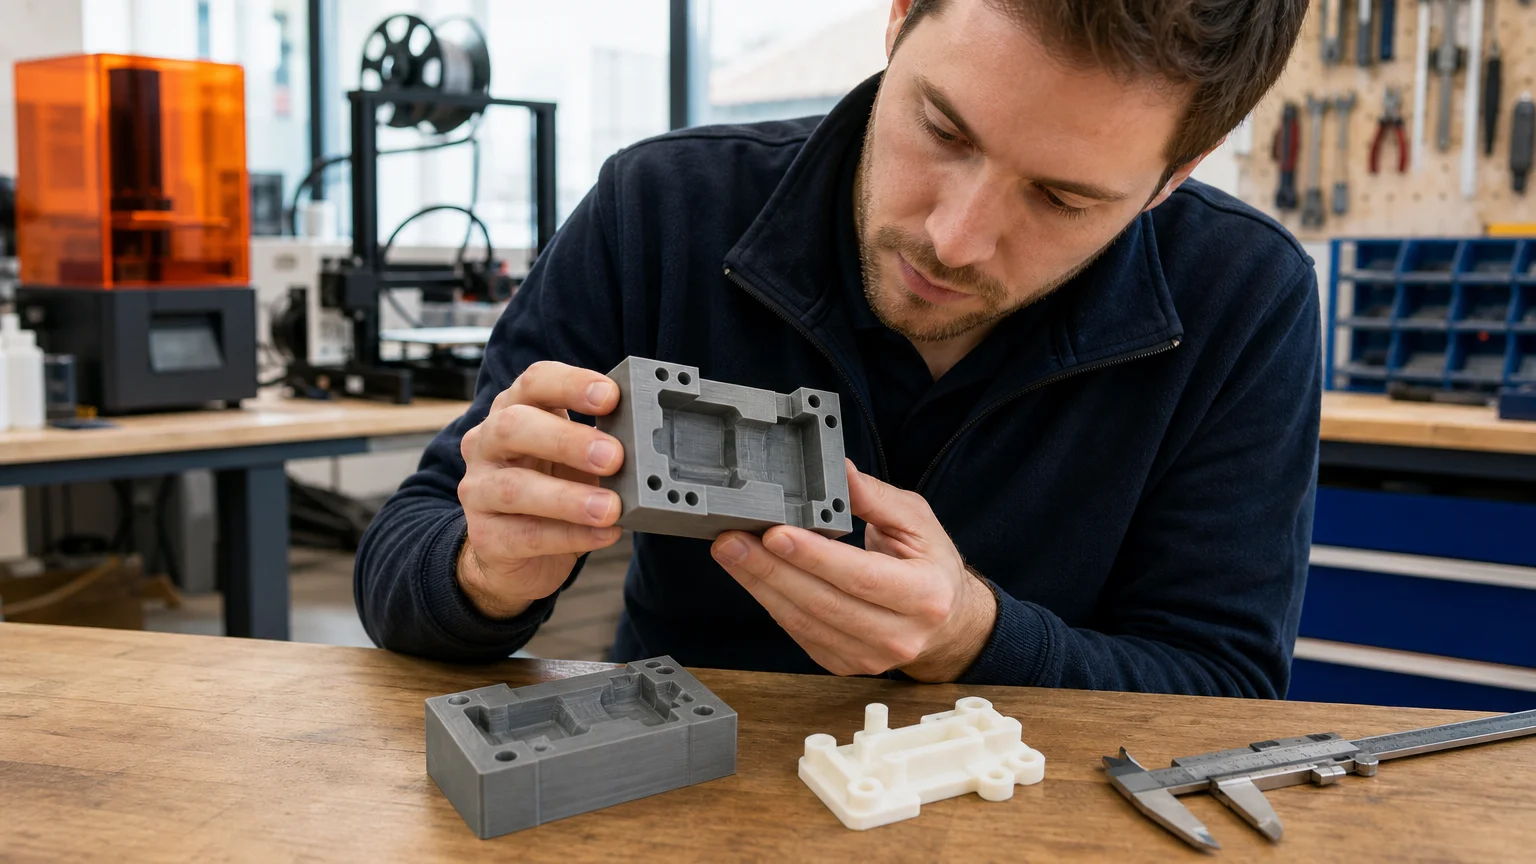
Imaginez une conception encore susceptible d’évoluer, mais dont il faut déjà vérifier la forme avec une pièce plastique réelle. Au lieu de fabriquer tout de suite un moule métallique définitif, il est possible de concevoir un insert imprimé en 3D, puis de le monter dans une base de moule compatible. Une presse injecte alors le thermoplastique dans l’empreinte, comme dans un outillage conventionnel.
Cette approche hybride fait intervenir deux procédés distincts : l’impression 3D fabrique tout ou partie de l’outillage, tandis que le moulage par injection produit la pièce. Elle se distingue de l’impression directe de la pièce finale, qui ne nécessite pas de moule, ainsi que du moulage sous vide, où l’on utilise généralement un moule souple pour reproduire un modèle maître.
Les inserts remplaçables sont utiles lorsque la géométrie est en cours de validation. Une modification peut alors concerner seulement l’empreinte, sans refaire l’ensemble du support. Pour cadrer une production limitée, vous pouvez aussi consulter notre guide du moulage par injection à faible volume, qui porte sur les enjeux des petites séries.
Deux types d’inserts, deux niveaux de contraintes
Une empreinte en polymère imprimé peut répondre à un besoin de prototypage ou d’essais en quantité limitée. Sa durée de vie et sa capacité à conserver ses dimensions dépendent notamment de la matière, de la géométrie, de la température, de la pression et du cycle de moulage. Il faut donc vérifier les conditions réelles d’utilisation, plutôt que de présumer qu’une résine ou un filament conviendra à toute presse ou à tout plastique injecté.
Pour les contraintes thermiques ou mécaniques plus élevées, une autre voie consiste à fabriquer l’insert en métal par fabrication additive, puis à reprendre par usinage les surfaces fonctionnelles qui le nécessitent. Cette solution peut permettre des passages internes difficiles à réaliser par perçage classique. Une fabrication de moules en impression 3D doit néanmoins être conçue en tenant compte du montage, de l’étanchéité des circuits et de la finition de l’empreinte.
Une étude publiée en 2022 a évalué plusieurs conceptions d’inserts métalliques à refroidissement conforme. Dans les configurations étudiées, certaines géométries ont amélioré jusqu’à 62,9 % les performances de refroidissement par rapport aux canaux traditionnels. Ce résultat concerne les conceptions et critères de cette étude : il ne constitue ni une réduction universelle du temps de cycle ni une garantie de performance pour un autre moule.
Pourquoi le refroidissement conforme peut-il changer le cycle ?
Dans un moule classique, les canaux de refroidissement sont souvent percés en lignes droites. Ils peuvent donc être éloignés des zones courbes ou épaisses où la chaleur s’accumule. Des canaux conformes suivent davantage le contour de l’empreinte et peuvent contribuer à homogénéiser le refroidissement. Leur conception vise à limiter les écarts thermiques, qui peuvent influer sur la durée du cycle, la stabilité dimensionnelle et le gauchissement de la pièce.
Une publication de 2020 présente une étude de conception et d’évaluation d’un insert. Pour le composant analysé, le temps de cycle avec refroidissement conforme est passé de 47 à 32 secondes dans le cas étudié, tandis que la tolérance d’ovalité est restée presque inchangée. Ce résultat, propre à cette géométrie et à son analyse, illustre un compromis possible ; il ne permet pas de prévoir le gain d’un autre outillage.
Un refroidissement mieux ciblé ne suffit pas à démontrer, à lui seul, que le moule est plus économique ou que la pièce sera conforme. La matière injectée, la géométrie, le débit du fluide, la pression et le positionnement des circuits influencent aussi le résultat. Il faut donc vérifier les performances sur l’outillage et la pièce concernés.
Quelles précautions prévoir avant de concevoir l’insert ?
Supposons que la pièce se démoule difficilement ou que ses parois n’aient pas une épaisseur régulière. Même un insert imprimé rapidement ne corrigera pas ces défauts de conception. Le plan de joint, le sens d’ouverture, les dépouilles, les zones de fermeture et l’évacuation de l’air doivent être étudiés avant la fabrication de l’outillage.
Il faut aussi déterminer où l’insert sera soutenu et comment il s’alignera avec les autres éléments du moule. Selon la solution choisie, les surfaces d’assemblage ou l’empreinte peuvent nécessiter un post-traitement. Pour des canaux de refroidissement, le concepteur doit anticiper leur raccordement, la circulation du fluide et les risques de fuite. Ces paramètres se définissent pour le moule et la presse concernés, et non à partir d’une règle universelle.
Avant de lancer une série, procédez par essais progressifs. Contrôlez l’état de l’insert, l’étanchéité des circuits, l’éjection des pièces et leur stabilité dimensionnelle. Des fissures, déformations, bavures ou variations de qualité sont des raisons de revoir la conception ou le procédé avant de poursuivre.
Comment décider si cette méthode convient au projet ?
Au stade du prototype, la priorité peut être de modifier facilement l’empreinte et de vérifier si la pièce répond au besoin. Pour une présérie ou une petite série, il faut aussi évaluer le nombre de cycles envisagé, la qualité de surface, le temps d’essai et le coût des remplacements éventuels. Pour une production durable à cadence élevée, un outillage métallique classique ou hybride peut être plus approprié qu’un insert polymère imprimé.
Ne comparez pas uniquement le coût de fabrication de l’insert. Prenez en compte la conception, les essais, le post-traitement, les corrections, la durée de vie attendue et le temps de cycle. Une simulation comparative publiée en 2024 examine notamment les effets du refroidissement conforme et des matériaux d’insert sur des paramètres de production et d’énergie. Elle rappelle l’intérêt d’évaluer le scénario complet, sans transformer les résultats d’une simulation en promesse valable pour tous les projets.
L’impression 3D directe peut également convenir si l’objectif est d’obtenir une pièce de test sans produire d’outillage. Cette vidéo porte sur la modélisation et l’impression à la demande d’une pièce automobile, une démarche distincte de la fabrication d’un insert d’injection.
Si vous souhaitez approfondir les différentes approches de réalisation d’un moule, notre article sur l’impression 3D pour moules et coulée aide à distinguer les usages des procédés. Le moule d’injection, l’outillage pour une coulée et la pièce imprimée directement ne répondent pas au même besoin.
Retenir la bonne voie pour votre outillage
Le moulage par injection associé à l’impression 3D peut accélérer la validation d’un insert ou permettre des canaux de refroidissement complexes, mais ses bénéfices dépendent du matériau, de la géométrie et des conditions de production. Pour choisir, définissez d’abord le volume et la durée de vie recherchés, puis vérifiez la tenue thermique, les efforts mécaniques, la qualité des pièces et le coût global des essais. Un test progressif reste essentiel avant toute montée en cadence.
Donner forme à votre prochain prototype
Le moulage par injection n’est pas la seule façon de valider une géométrie ou de tester un objet. Si vous avez besoin d’une pièce ou d’un prototype imprimé sans réaliser vous-même la fabrication, nous pouvons partir d’un fichier STL, d’un dessin ou d’une idée pour étudier votre demande.

Notre service d’impression 3D à la demande s’adresse aux particuliers comme aux professionnels qui souhaitent concrétiser une pièce, une maquette ou un prototype. Les modalités et le choix de la solution dépendent du projet ; vous pouvez nous transmettre votre point de départ afin que nous examinions votre besoin.
Questions fréquemment posées
Peut-on imprimer un moule d’injection en polymère ?
Oui, un insert en polymère imprimé peut être envisagé pour certains essais ou besoins limités. Sa tenue dépend du matériau, de la température, de la pression et de la géométrie.
Quelle différence entre un insert polymère et un insert métallique imprimé ?
L’insert polymère peut servir à tester une empreinte dans des conditions compatibles avec sa tenue. L’insert métallique peut intégrer des canaux internes plus complexes, mais sa fabrication et ses exigences de finition diffèrent.
Qu’est-ce que le refroidissement conforme ?
Il s’agit de concevoir des canaux de refroidissement qui suivent davantage les contours de l’empreinte. Cette géométrie peut améliorer la répartition thermique, sans garantir le même effet sur chaque moule.
L’impression 3D réduit-elle toujours le coût du moulage par injection ?
Non, le coût dépend du nombre de pièces, du matériau, des essais, de la durée de vie de l’insert et du temps de cycle. Il faut comparer le coût total du projet, pas seulement celui de l’insert.
Comment obtenir une pièce imprimée sans posséder d’imprimante 3D ?
Chez LV3D, nous proposons l’impression à la demande à partir d’un fichier STL, d’un dessin ou d’une idée. La demande porte sur une pièce, un prototype ou un objet à imprimer, et non automatiquement sur la fabrication d’un moule d’injection.
Commentaires